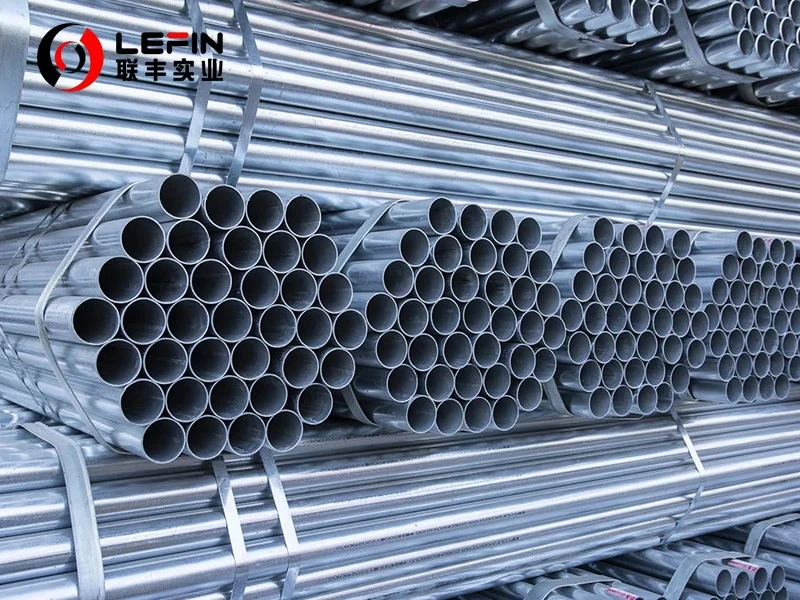
הנושא הזה הוא מאוד פרקטי. סיווג הליבה של צינורות מגולוונים חמים- מבוסס על תהליך הגלוון, ותהליך הייצור סובב סביב "טיפול בחומר בסיס - גלוון - לאחר-טיפול".
I. סיווגים עיקריים של-צינורות מגולוונים חמים
-
על פי תהליך הגלוון:
הם מסווגים לצינורות מגולוונים חמים- (הזרם המרכזי, שבו צינור הפלדה שקוע באבץ מותך) וצינורות מגולוונים לנשיפה (כאשר שכבת האבץ העודפת נפוצה בגז לאחר הגלוון, מה שהופך את שכבת האבץ לאחידה יותר).
-
לפי חומר הבסיס:
הוא מחולק לצינור-פחמן מגולוון חם-נמוך (בשימוש נפוץ, כגון חומר Q235) וצינור מגולוון חם-מסגסוגת (בשימוש בתרחישים מיוחדים).
-
לפי בקשה:
הם מסווגים לצינורות- מגולוונים חמים לאספקת מים, הגנה מפני אש, גז, תחבורה תעשייתית וכו'.
II. זרימת תהליך ייצור ליבה של-צינורות מגולוונים חמים
1. הכנת חומר בסיס:
בחר צינורות פלדה העומדים בתקנים, חתוך אותם, יישר אותם והסר כתמי שטח ופינות חדות.
2. טיפול מקדים (שלב מפתח):
ראשית, הסר את אבנית החלודה והתחמוצת על פני צינור הפלדה באמצעות שטיפת חומצה, ולאחר מכן שטף במים נקיים; לאחר מכן, מתבצע טיפול נטרול כדי לסלק את שאריות החומרים החומציים משטיפת החומצה. לבסוף, יבש אותו כדי להבטיח כי פני השטח של צינור הפלדה נקיים מלחות וזיהומים.
3. גלוון חם-:
צינורות הפלדה המטופלים מראש טובלים באבץ מותך ב-440-460 מעלות ונשמרים לפרק זמן מסוים ליצירת שכבת סגסוגת אבץ-ברזל אחידה ושכבת אבץ טהורה על פני השטח של צינורות הפלדה.
4. לאחר-טיפול:
בשלב זה של תהליך ציפוי המכה, נעשה שימוש באוויר דחוס כדי לנשוף את שכבת האבץ העודפת בתוך ומחוץ לצינור. לאחר מכן מתבצע קירור, אשר יכול להיעשות באופן טבעי או עם מים. לבסוף, טיפול פסיבציה מתבצע כדי לשפר את עמידות הקורוזיה של שכבת האבץ. חלק מהמוצרים יעברו גם בדיקה ותיקון.
5. בדיקת מוצר מוגמר ואריזה:
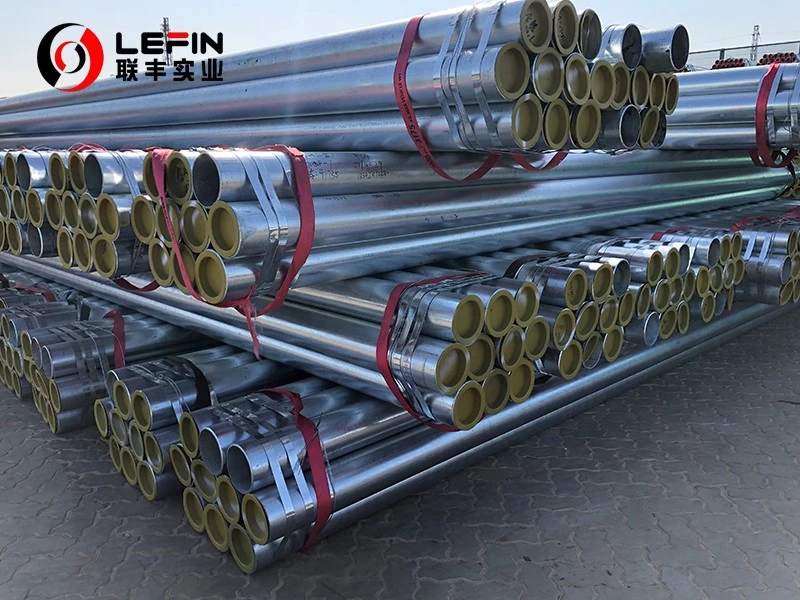
בדוק את עובי ציפוי האבץ, ההדבקה ואיכות המראה. לאחר מעבר הבדיקה, סמן ואגד את המוצרים לאריזה.