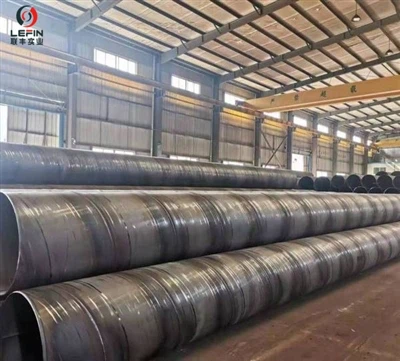
הקדמה: האופי ההסתגלות של SSAW
כפי שתואר במדריך המקיף שלנו לייצור צינורות פלדה, ריתוך קשת שקוע ספירלה (SSAW) מציע גישה ייחודית לייצור צינורות בקוטר-. בניגוד לצינורות LSAW, בעלי תפר ישר ונוצרים מצלחות כבדות, צינורות SSAW נוצרים מסליל פלדה לספירלה רציפה. הבדל מפתח זה מעניק SSAW צינורות יתרונות משמעותיים בגמישות הייצור וביעילות כלכלית עבור מגוון ספציפי של פרויקטים תשתיתיים קריטיים.
ריתוך קשת שקוע ספירלי (SSAW) הוא פיתרון מפתח לצרכים גדולים - בקוטר. להבין את מקומו בין תהליכים אחרים כמו LSAW ו- ERW, שלנומדריך מקיף לתהליכי ייצור צינורות פלדהמספק הקשר חיוני. צינור SSAW, המופק מסליל פלדה עם תפר סלילי, מציע גמישות בקוטר יוצא דופן ועלות {}}} יעילות להעברת מים, ערימה ויישומים מבניים.

תהליך ייצור ה- SSAW
תהליך ה- SSAW מוגדר על ידי טכניקת ההיווצרות והריתוך הסלילית שלו. להלן פירוט מפורט:
1. הכנת סליל והתרעה:
התהליך מתחיל בסליל פלדה מגולגל - גלגל. הסליל מותקן על לא מפותל, המזין את הרצועה ברציפות לקו הייצור.
2. הכנת רמות והכנת קצה:
הרצועה עוברת דרך מכונת פילוס כדי להבטיח שטוח. לאחר מכן גוזמים את הקצוות ומושפעים כדי להתכונן לריתוך איכותי-.
3. גיבוש ספיראלי (מבדיל המפתח):
זהו השלב המובהק ביותר. הרצועה השטוחה ניזונה דרך קבוצה של גלילי גיבוש בספציפיתזווית גיבושו על ידי התאמת זווית זו, אותו רוחב רצועה יכול להיפצע למגוון רחב של קוטרי צינור. שיטת יצירת ספירלה זו גמישה ויעילה במיוחד.
4. ריתוך קשת מרותק (מסור):
כאשר הצינור נוצר לספירלה, התפרים הפנימיים והחיצוניים מרותכים ברציפות באמצעות תהליך הריתוך הקשת השקוע. בדומה ל- LSAW, זה כרוך בשטף גרגירי המכסה את הקשת, ויוצר ריתוך של יושרה עמוק, גבוה {}}} עם תכונות מכניות מצוינות. תצורת הספירלה מאפשרת ריתוך פנימי וחיצוני בו זמנית.
5. קיצוץ לאורך ובדיקת ריתוך:
צינור הספירלה המיוצר ברציפות נחתך לאורכים הנדרשים באמצעות חתך מעופף - מסור. הריתוך הארוך והסלילי עובר בדיקות הרסניות ללא {}}} (NDT), כגון בדיקה קולית, כדי להבטיח עקביות ואיכות לאורך כל אורכו.
6. פיינגי:
הצעדים הסופיים כוללים סוף - פנים, בדיקות הידרוסטטיות, ויישור כדי לעמוד במפרט ממדי וביצועים.
מאפייני מפתח ויישומים
יתרון ראשוני:גמישות ועלות בקוטר יוצא דופן - יעילות עבור צינורות קוטר גדולים {}}}.
גמישות בקוטר:רוחב רצועה יחיד יכול לייצר טווח עצום של קוטרים על ידי שינוי פשוט של זווית הייצור, מה שמפחית את מורכבות מלאי חומרי הגלם.
אורכים בודדים ארוכים יותר:מסוגל לייצר צינורות רציפים ארוכים יותר ללא תפר בהשוואה ל- LSAW.
יישומים נפוצים:
- העברת מים:צינורות עיקריים לפרויקטים של אספקת מים וניקוז עירוניים.
- גְדִישָׁה:בשימוש נרחב כערמות יסוד לבניינים, גשרים וקירות תומך.
- תומכים מבניים:לבנייני תעשייה, ממגורות תבואה ומבנים גדולים אחרים -.
SSAW לעומת תהליכים אחרים
מול LSAW:הפרש הליבה הוא כיוון התפר (ספירלה לעומת ישר). SSAW בדרך כלל חסכוני יותר ומציע גמישות בקוטר גדול יותר מקו ייצור יחיד. לעיתים קרובות מועדף LSAW על יישומי הנפט והגז הגבוה ביותר {}}} יישומי נפט וגז בשל התפר הריתוך המעולה שלו ותפר הריתוך הקצר יותר נתון בלחץ.
מול ERW:SSAW מיועד לקוטרים בדרך כלל מעבר לתחום של טחנות ERW.
לעומת SMLs:SSAW מספקת עלות - פתרון יעיל לקטרים גדולים שבהם אין צורך בלחץ המעולה - יכולת הנשיאה של צינור חלק.
מַסְקָנָה
צינור SSAW מספק איזון אופטימלי של יכולת הסתגלות, חוזק וערך ליישומי קוטר גדולים {}}}. תכנון הריתוך הספירלי הייחודי שלה הוא עדות לכושר ההמצאה הנדסי, העומד בדרישות תשתיות מים ובנייה חיוניות. בְּפלדה לפין, אנו ממנפים טכנולוגיית SSAW מתקדמת כדי לייצר צינורות אמינים המשלבים איכות עקבית עם כלכלות פרויקט, ומבטיחים ביצועים חזקים לפרויקטים הגדולים שלך -.
צור איתנו קשר כדי לדון כיצד צינורות SSAW יכולים לעמוד בדרישות הקוטר הגדולות שלך -. חקור את הסדרה השלמה שלנו כדי להשוות תהליכי ERW, LSAW ו- SMLS.